Categorieën
nieuwe blog
Voor een popcornfabriek produceert een productielijn met een nominale capaciteit van 100 kg/u niet automatisch 800 kg afgewerkte popcorn tijdens een dienst van acht uur. Schoonmaken, productwisselingen, stilstand van apparatuur, kruiden en verpakken kunnen de hoeveelheid verkoopbaar product die de fabriek verlaat allemaal verminderen.
Het verschil tussen de nominale capaciteit en de werkelijke productie is essentieel bij het evalueren van de efficiëntie van de popcornproductie. Fabrikanten moeten niet alleen begrijpen hoeveel popcorn een machine ontworpen is om te produceren, maar ook hoeveel afgewerkt product de hele productielijn kan leveren onder normale bedrijfsomstandigheden.
Nominale capaciteit is de productie die is gespecificeerd voor een machine of productielijn onder gedefinieerde bedrijfsomstandigheden. Werkelijke productie is de hoeveelheid product die de fabriek daadwerkelijk produceert gedurende een gemeten periode. Door deze cijfers te vergelijken, kunnen popcornfabrikanten productieverliezen identificeren, prestaties van apparatuur evalueren en betere beslissingen nemen over automatisering en capaciteitsuitbreiding.
Voor fabrieken die nieuwe apparatuur plannen, biedt XFD industriële popcornproductieapparatuur ontworpen voor verschillende productievereisten, waaronder elektromagnetische plopsystemen en hete-luchtproductielijnen.
Nominale capaciteit beschrijft de productsnelheid gekoppeld aan een bepaalde machineconfiguratie. Werkelijke productie meet wat de apparatuur en haar operators bereiken in de daadwerkelijke productie.
Een popcornproductielijn met een nominale capaciteit van 80 kg/u heeft bijvoorbeeld een theoretische productie van 640 kg gedurende acht uur continue productie op haar nominale snelheid. De fabriek produceert echter mogelijk slechts 520 kg afgewerkte popcorn tijdens dezelfde geplande dienst vanwege schoonmaken, smaakwisselingen, bijvullen van ingrediënten en tijdelijke stilstanden.
In dit voorbeeld is de nominale productie 640 kg, terwijl de werkelijke productie 520 kg is. Het verschil is 120 kg.
Het is ook belangrijk om te bevestigen wat de capaciteitsspecificatie van de fabrikant meet. Afhankelijk van de apparatuur en offerte kan het cijfer verwijzen naar gepofte popcorn, gecoate popcorn of een andere productiefase. Een fabriek mag verschillende capaciteitscijfers pas vergelijken nadat de meetbasis is bevestigd.
Bij het evalueren van een nieuwe grootschalige popcornproductie- en coatinglijn, moeten kopers vragen naar de nominale productie, het product en recept dat is gebruikt voor tests, en de verwachte productie van het afgewerkte product onder hun eigen bedrijfsomstandigheden.
De eenvoudigste manier om de productie-efficiëntie te evalueren is door de werkelijke productie te vergelijken met de nominale productie over dezelfde periode. Beide cijfers moeten dezelfde productfase, maateenheid en tijdsbasis gebruiken.
Formule voor productie-efficiëntie:
Productie-efficiëntie (%) = Werkelijke productie ÷ Nominale capaciteit × 100%
Stel dat een popcornproductielijn een nominale capaciteit heeft van 80 kg/u en werkt tijdens een geplande dienst van acht uur.
Stap één: Bereken de nominale productie.
80 kg/u × 8 uur = 640 kg
Stap twee: Registreer de werkelijke productie.
Ga ervan uit dat de fabriek 520 kg afgewerkte popcorn produceert tijdens de dienst.
Stap drie: Bereken de productie-efficiëntie.
520 kg ÷ 640 kg × 100% = 81,25%
De productie-efficiëntie voor dit voorbeeld is 81,25% wanneer deze wordt afgezet tegen de nominale productie over de geplande dienst.
Dit is een vereenvoudigde op output gebaseerde indicator, geen universele maatstaf voor totale efficiëntie van de apparatuur (OEE). Het meet niet onafhankelijk beschikbaarheid, werksnelheid of productkwaliteit. Fabrieken die een gedetailleerdere prestatie-analyse willen, moeten deze factoren apart bijhouden.
Een nuttig productierapport moet laten zien hoe het theoretische productiedoel zich verhoudt tot de daadwerkelijk geproduceerde hoeveelheid en de verloren tijd tijdens de dienst.
| Productiemetric | Voorbeeld |
|---|---|
| Nominale productiecapaciteit | 80 kg/u |
| Geplande productietijd | 8 uur |
| Theoretische productie | 640 kg |
| Daadwerkelijke eindproductie | 520 kg |
| Op output gebaseerde productie-efficiëntie | 81,25% |
| Outputverschil | 120 kg |
Het verschil van 120 kg betekent niet automatisch dat de machine onderpresteert. De fabriek moet onderzoeken of het gat afkomstig is van geplande reiniging, onverwachte stilstand, productwisselingen, verlies tijdens het poffen of een knelpunt verder in het proces.
De pofmachine kan bijvoorbeeld in staat zijn om popcorn sneller te produceren dan de coating- of koelapparatuur kan verwerken. In dit geval zal het enkel verhogen van de nominale capaciteit van de pofmachine niet per se de eindproductie verbeteren.
Dit is de reden waarom fabrikanten het volledige proces moeten evalueren bij het vergelijken van industriële popcornapparatuur, in plaats van te vertrouwen op de maximale nominale output van één machine.
Verschillende bedrijfsomstandigheden kunnen een kloof creëren tussen de nominale capaciteit en de daadwerkelijke output. Het vastleggen van deze factoren helpt fabriekmanagers te identificeren waar productietijd en eindproduct verloren gaan.
Apparatuurstilstand: Onverwachte onderbrekingen, elektrische problemen, onderhoud en aanpassingen aan de apparatuur verstoren de productie. Zelfs korte onderbrekingen kunnen zich opstapelen over een volledige dienst.
Pofcyklustijd: De tijd die nodig is om maïsnoten te laden, de ketel te verwarmen, het poffen te voltooien, het product te lozen en voor te bereiden op de volgende batch is van invloed op de uُرoutput. Verschillende verwarmingstechnologieën en machineconfiguraties kunnen verschillende cyclustijden hebben.
Ingrediënten aanvullen: Operators hebben een betrouwbare aanvoer nodig van maïskorrels, olie, suiker en andere ingrediënten. Vertragingen bij het aanvullen kunnen een verder productieve lijn onderbreken.
Smaakwisselingen en reiniging: Het schakelen tussen karamel, kaas, chocolade en andere popcornvariëteiten kan reiniging en aanpassingen vereisen. De benodigde tijd hangt af van het recept, het ontwerp van de apparatuur en de productieprocedures.
Beperkingen van coating en koeling: Gepofte popcorn moet mogelijk wachten als de coatingtrommel, koelband of kruidapparatuur het tempo van de poffase niet kan bijbenen.
Verpakkingssnelheid: Afgewerkte popcorn kan zich ophopen voor het verpakkingsstation als het vullen van zakken, wegen, sealen of inpakken langzamer werkt dan stroomopwaartse apparatuur.
Productkwaliteitsverliezen: Niet-gepofte korrels, verbrande popcorn, inconsistente coating en beschadigde producten kunnen de verkoopbare output verminderen, zelfs wanneer de machine blijft draaien.
Deze factoren moeten waar mogelijk afzonderlijk worden geregistreerd. Anders kan een fabriek een lagere output zien zonder te weten of het hoofdnut het poffroces, de materiaalaanvoer, stroomafwaartse apparatuur of de productkwaliteit is.
Bij de industriële productie van popcorn hangt de productie-efficiëntie af van hoe goed de verschillende verwerkingsstadia samenwerken. Een snelle pofmachine kan zijn volledige potentieel niet waarmaken als koeling, coating, transport of verpakking een knelpunt wordt.
De volgende afbeelding illustreert de belangrijkste apparatuur in een industriële popcornproductie- en coatinglijn, inclusief het pofsysteem, ingrediëntentoevoercomponenten, coatingapparatuur en transportbanden.
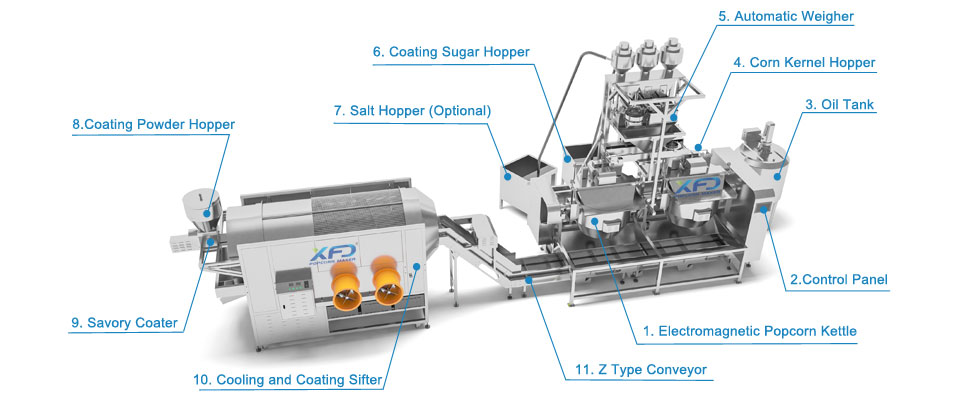
Een geïntegreerd productiesysteem kan verschillende operaties coördineren, waaronder:
XFD's gepubliceerd geautomatiseerde batch-popcornproductielijn maakt gebruik van elektromagnetische verwarming en omvat apparatuur voor olietoevoer, transport, koeling en coating. XFD vermeldt een capaciteit van ongeveer 60–80 kg/u voor deze specifieke configuratie.
Deze specificatie is een nuttige referentie voor apparatuurselectie, maar mag niet worden behandeld als een garantie voor de werkelijke fabrieksoutput. De uiteindelijke productie hangt af van de geselecteerde configuratie, het recept, de bedrijfsomstandigheden en de capaciteit van het volledige verwerkingssysteem.
Fabrieken met hogere outputvereisten kunnen ook hete-lucht-productiesystemen vergelijken, die kunnen worden geconfigureerd met meerdere poppers en karamelliseerders om aan grotere productiedoelstellingen te voldoen.
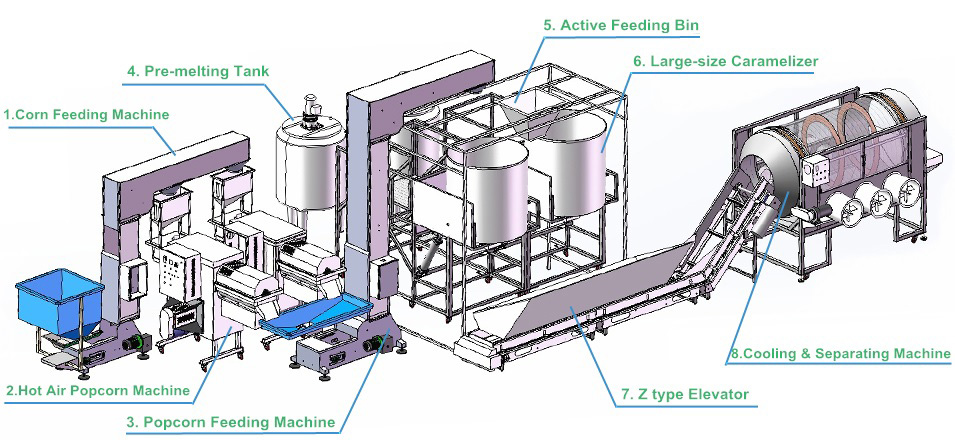
Voor fabrieken die een hete-lucht-systeem evalueren, is XFD's industriële hete-lucht-popper- en karamelliseerder-productielijn een optie om te bekijken. Kopers moeten de daadwerkelijke output van de voorgestelde configuratie bevestigen en ervoor zorgen dat de coating- en koelfasen de poepapparatuur kunnen bijbenen.
Automatisering kan de productie-efficiëntie verbeteren door repetitief handmatig werk te verminderen, apparatuurbewerkingen te coördineren en een consistentere productiestroom te helpen handhaven. De daadwerkelijke verbetering hangt echter af van het productieproces en de bestaande beperkingen van de fabriek.
Automatische olietoevoer kan bijvoorbeeld onderbrekingen die gepaard gaan met handmatige bijvulling verminderen. Geautomatiseerde ketelontlading kan helpen om de batchoverdracht te standardiseren, terwijl transportbanden de handmatige behandeling tussen productiefasen kunnen verminderen.
Automatische temperatuurregelingen en productiemonitoring kunnen operators ook helpen om abnormale omstandigheden eerder te identificeren. Gecombineerd met geschikte reinigings- en onderhoudsprocedures kunnen deze functies een consistentere werking ondersteunen.
De volgende afbeelding toont XFD's volledig automatische elektromagnetische popcornproductie- en coatinglijn. De geïntegreerde apparatuuropset illustreert hoe meerdere verwerkingsfasen in één enkel productiesysteem kunnen worden samengebracht.
Desalniettemin elimineert automatisering niet elk productieverlies. Ingrediëntentekorten, smaakveranderingen, verpakkingsvertragingen en onderhoud aan apparatuur zijn nog steeds van invloed op de daadwerkelijke output. Een fabriek moet de verwachte verbetering afwegen tegen haar huidige productierecords in plaats van aan te nemen dat een volledig automatische lijn altijd op haar nominale capaciteit zal werken.
Voordat ze apparatuur aanschaffen, moeten kopers bevestigen welke processen geautomatiseerd zijn, welke taken nog operators vereisen en of het opgegeven productietempo geldt voor de complete lijn of alleen voor een specifieke machine.
Een consistent productierapport maakt het gemakkelijker om diensten te vergelijken, terugkerende verliezen te identificeren en te evalueren of wijzigingen in apparatuur meetbare resultaten opleveren.
Fabrieken moeten minimaal de volgende informatie vastleggen:
Het is nuttig om daadwerkelijke productie te onderscheiden van verkoopbare productie. Een lijn kan tijdens een dienst 600 kg popcorn produceren, maar als 20 kg niet door de inspectie komt, is de verkoopbare output slechts 580 kg.
Fabrieken kunnen de effectieve uuroutput ook berekenen met behulp van de volgende formule:
Effectieve uuroutput = Totale voltooide output ÷ Geplande productietijd
Als een fabriek tijdens een geplande dienst van acht uur 580 kg verkoopbare popcorn produceert, is het verkoopbare outputtempo 72,5 kg/u. Dit cijfer omvat het effect van stilstand en andere onderbrekingen die optreden binnen de geplande periode.
Voor zinvolle vergelijkingen moeten fabrieken dezelfde meetregels van dienst tot dienst gebruiken. Ze moeten ook geplande pauzes en gepland onderhoud scheiden van ongeplande stilstand bij het analyseren van de redenen voor verloren productietijd.
Een fabriek moet een upgrade overwegen wanneer haar bestaande apparatuur herhaaldelijk niet aan de vraag kan voldoen, wanneer productieknelpunten de voltooide output beperken, of wanneer de loon- en operationele kosten moeilijk te beheersen worden.
Het kopen van een machine met een grotere capaciteit is echter niet altijd de eerste of beste oplossing. Voordat ze een investering doen, moeten managers productierecords bekijken en bepalen of de belangrijkste beperking onvoldoende poepcapaciteit, langzame coating, beperkte koelcapaciteit, verpakkingssnelheid of vermijdbare stilstand is.
Een fabriek die mikt op 100 kg voltooide popcorn per uur, bereikt dat doel bijvoorbeeld mogelijk niet met een productielijn met een nominaal vermogen van 80 kg/u. Zelfs onder ideale omstandigheden ligt de nominale capaciteit onder de vereiste output. Een configuratie met een grotere capaciteit kan nodig zijn, onder voorbehoud van bevestiging van het daadwerkelijke eindproducttempo.
Daarentegen, als de poepapparatuur al voldoende capaciteit heeft maar het verpakkingsstation frequente wachtrijen veroorzaakt, kan het verbeteren van het verpakkingsproces betere resultaten opleveren dan het vervangen van het hele poepsysteem.
Bij het beoordelen van een nieuwe industriële popcornproductielijn moeten fabrieken de leverancier voorzien van hun doeloutput, popcornvariëteiten, bedrijfsuren, verpakkingseisen en verwachte toekomstige vraag.
De nominale capaciteit is een belangrijk uitgangspunt, maar het mag niet de enige specificatie zijn die wordt gebruikt om industriële popcornmachines te vergelijken. Kopers moeten begrijpen hoe de apparatuur zal presteren binnen hun beoogde productieproces.
Stel de leverancier de volgende vragen voordat u een bestelling bevestigt:
Deze vragen helpen kopers om apparatuur op een consistente basis te vergelijken en te voorkomen dat ze een machine kiezen puur omdat deze een hogere geadverteerde capaciteit heeft.
XFD is gespecialiseerd in popcornapparatuur, van individuele machines tot geïntegreerde industriële productieoplossingen. Fabrieken kunnen hun productiedoelstellingen bespreken en beschikbare apparatuur bekijken via de XFD popcorn equipment website.
Wat is het verschil tussen nominale capaciteit en werkelijke output?
Nominale capaciteit is de gespecificeerde productiesnelheid onder gedefinieerde omstandigheden, terwijl de werkelijke output de hoeveelheid is die wordt geproduceerd tijdens een echte bedrijfsperiode. De werkelijke output wordt beïnvloed door stilstandtijd, reiniging, productomstellingen, coördinatie van apparatuur en kwaliteitsverliezen.
Hoe berekent u de efficiëntie van de popcornproductie?
Deel de werkelijke output door de nominale output voor dezelfde periode en vermenigvuldig met 100%. Als een lijn bijvoorbeeld 520 kg produceert tijdens een dienst van acht uur tegenover een nominale capaciteit van 80 kg/u, is de nominale output 640 kg en de op output gebaseerde productie-efficiëntie 81,25%.
Kan een industriële popcornmachine zijn nominale capaciteit behouden gedurende een hele dienst?
Niet noodzakelijk. De nominale capaciteit hangt af van gespecificeerde bedrijfsomstandigheden. Reiniging, onderhoud, het aanvullen van ingrediënten, smaakveranderingen en knelpunten stroomafwaarts kunnen de werkelijke output die tijdens een volledige dienst wordt bereikt, verminderen.
Wat is de capaciteit van de industriële popcornproductielijn van XFD?
XFD biedt industriële popcornproductieconfiguraties met verschillende capaciteitsspecificaties. Zo staat de grootschalige elektromagnetische popcornproductie- en coatinglijn vermeld op ongeveer 60–80 kg/u, terwijl de volautomatische elektromagnetische productielijn vermeld staat op 120–160 kg/u. Kopers moeten de geselecteerde configuratie en de verwachte output van het eindproduct bevestigen voor hun recept en bedrijfsomstandigheden.
Hoe kan een popcornfabriek de werkelijke productie-output verhogen?
Begin met het registreren van de output en stilstandtijd en identificeer vervolgens het belangrijkste knelpunt. Verbeteringen kunnen bestaan uit het verkorten van de omsteltijd, het stabiliseren van de aanvoer van ingrediënten, het coördineren van pof- en coatingapparatuur, het verbeteren van de koel- en verpakkingsstroom, of het upgraden van de specifieke apparatuur die de productie beperkt.
Betekent een hogere nominale capaciteit altijd een betere productie-efficiëntie?
Nee. Een hogere nominale capaciteit garandeert geen hoger percentage productie-efficiëntie of lagere operationele kosten. De beste apparatuur is de configuratie die voldoet aan de daadwerkelijke vraag van de fabriek met behoud van productkwaliteit, betrouwbare werking en een gebalanceerde productiestroom.
Waarom moeten fabrieken verkoopbare output apart meten van de totale output?
De totale output omvat al het geproduceerde product, terwijl verkoopbare output popcorn uitsluit die niet aan de kwaliteitsvereisten voldoet. Het meten van beide helpt fabrieken te begrijpen of productieverliezen het gevolg zijn van de prestaties van apparatuur of productdefecten.
Wat moeten kopers controleren bij het vergelijken van leveranciers van popcornproductielijnen?
Bevestig de basis van de capaciteitsmeting, de bedrijfsomstandigheden, de automatiseringsomvang, de capaciteit van stroomafwaartse apparatuur, de onderhoudsvereisten en de methode die wordt gebruikt om de output te verifiëren. Vraag waar mogelijk om een productietest met het beoogde recept en spreek af hoe de uiteindelijke output wordt gemeten.
 No.58 TongMing Road,TongAn District,XiaMen City,FuJian Province
 +86-592-5701935
als u geïnteresseerd bent in een xfd-product, laat ons een bericht achter, we zullen u spoedig antwoorden.
Copyright © 2012-2026 XFD XIAMEN MACHINERY TECHNOLOGY LTD..Alle rechten voorbehouden.
 Nederlands
 English
 Deutsch
 русский
 español
 português
 العربية
 हिंदी


