Categorieën
nieuwe blog
Productieknelpunten in een geautomatiseerde popcornproductielijn ontstaan wanneer één verwerkingsfase de output van een andere niet kan bijbenen. Het poppen kan bijvoorbeeld efficiënt verlopen, maar het transporteren, koelen, coaten of verpakken heeft mogelijk niet voldoende capaciteit om dezelfde volume te verwerken. Het resultaat is productophoping, wachttijd voor apparatuur en een lagere output van de complete lijn.
De sleutel tot het oplossen van een knelpunt is te identificeren waar de productstroom wordt beperkt in plaats van aan te nemen dat de popmachine altijd verantwoordelijk is. Een goed uitgebalanceerde popcornproductielijn vereist compatibele apparatuurcapaciteiten, stabiele ingrediëntentoevoer, efficiënte overdracht, geschikte koeling en coating, en verpakkingsapparatuur die de daadwerkelijke output aankan.
XFD levert industriële popcornapparatuur en geïntegreerde productielijnconfiguraties voor verschillende fabrieksvereisten. Door de output en bedrijfsomstandigheden van elke fase te onderzoeken, kunnen fabrikanten de echte productiebeperking identificeren en beslissen of procesaanpassingen of upgrades van de apparatuur nodig zijn.
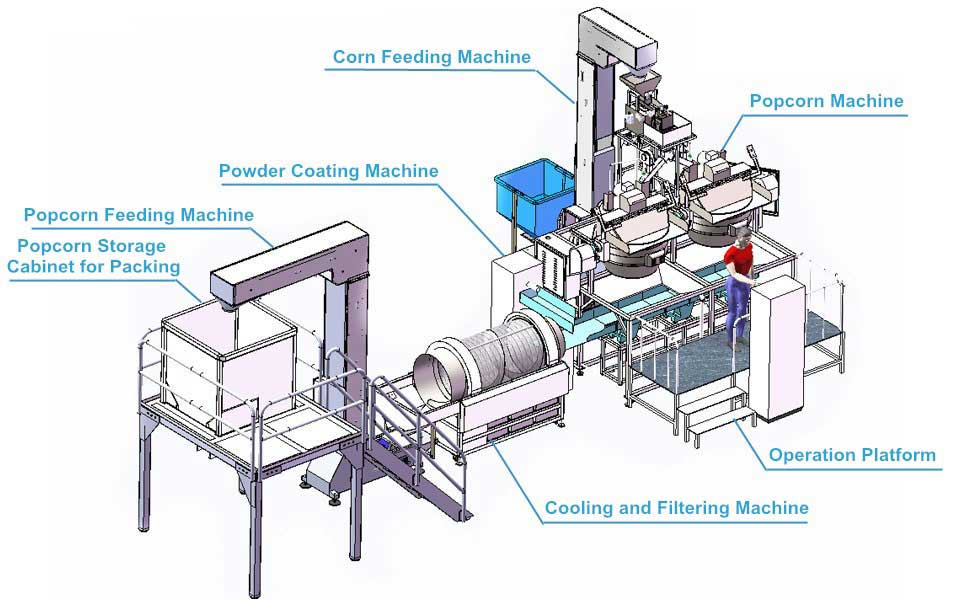
De meest voorkomende knelpuntlocaties zijn poppen, ingrediëntentoevoer, transporteren, koelen en filteren, coaten en verpakken. De exacte beperking hangt af van het popcornrecept, de apparatuurconfiguratie, het productieschema en de doeloutput.
| Productiefase | Mogelijk knelpunt | Wat te controleren |
|---|---|---|
| Poppen | De popfase kan niet genoeg afgewerkte popcorn leveren | Batchcyclusduur, aantal ketels, laad- en lostijd |
| Ingrediëntentoevoer | Maïskorrels, olie, suiker of smaakstof worden niet consistent aangevoerd | Toevoerintervallen, aanvulvertragingen, beschikbaarheid van ingrediënten |
| Transporteren | Product hoopt zich op tussen verwerkingsfasen | Overdrachtsnelheid, transportbandcapaciteit, lospunten en opstelling |
| Koelen en filteren | Product wacht op koeling of scheiding vóór de volgende handeling | Doorvoer, luchtstroom, scheidingsprestaties, reinigingsintervallen |
| Coating en kruiden | Het coatingproces kan de binnenkomende productstroom niet verwerken | Recept, mengtijd, coatingmethode, ombouw- en reinigingstijd |
| Verpakking | Kant-en-klare popcorn hoopt zich op voor het vullen of sealen | Vulstroom, zakformaat, sealsnelheid, foliebijvulling en afgekeurde verpakkingen |
Dit zijn veelvoorkomende diagnostische mogelijkheden, geen bewijs dat een bepaalde machine onder presteert. Fabrikanten moeten de werkelijke doorvoer en stilstand in elke fase vergelijken voordat ze beslissen welke apparatuur moet worden aangepast of vervangen.
De pootfase kan de belangrijkste beperking zijn wanneer stroomafwaartse apparatuur op popcorn wacht in plaats van deze in een gestaag tempo te ontvangen. Dit kan gebeuren wanneer het aantal popketels onvoldoende is, batchcycli langer duren dan verwacht, of het laden, lossen en bijvullen van ingrediënten buitensporige hiaten tussen batches veroorzaken.
Om het probleem te diagnosticeren, noteert u het aantal voltooide batches per uur, de gemiddelde cyclusduur, het gewicht van de acceptabele popcorn geproduceerd per batch en de tijd besteed aan wachten tussen cycli. De nominale capaciteit is nuttig als referentie, maar de werkelijke output is een betrouwbaardere indicator van wat de fabriek kan handhaven tijdens normale werking.
XFD's industriële popcornmachines dekken verschillende productievereisten. Bij het evalueren van een upgrade van de pootfase moeten fabrikanten de output, batchcyclus, personeelsbehoeften en compatibiliteit met stroomafwaartse apparatuur van de geselecteerde machine vergelijken in plaats van alleen te vertrouwen op de nominale capaciteit.
Als wordt bevestigd dat het poppen de beperking is, omvatten mogelijke acties het beoordelen van de batchtiming, het verminderen van vermijdbaar wachten, het verbeteren van de ingrediëntenvoorziening of het evalueren van extra popcapaciteit. Het alleen verhogen van de popcapaciteit zal de totale lijnoutput niet verbeteren als de koeling, coating of verpakking al op haar limiet werkt.
Transportapparatuur verbindt afzonderlijke machines tot een werkend productieproces. Zelfs wanneer elke machine voldoende nominale capaciteit heeft, kan een slecht afgestemde transportband of lift de stroom popcorn tussen fasen onderbreken.
Een veelvoorkomend waarschuwingsteken is dat product zich ophoopt bij een afgiftepunt terwijl de volgende machine wacht op materiaal. Het tegenovergestelde kan ook optreden: stroomafwaartse apparatuur blijft onderbenut omdat de stroomopwaartse machine geen consistente popcorn levert.
Controleer of de capaciteit, hoogte, overdrachtsrichting en afvoeropstelling van de transportband overeenkomen met de productielijn. De productbehandeling moet ook onnodige vallen, overmatige beweging en ophoping minimaliseren die breuk kunnen vergroten of het reinigen moeilijker kunnen maken.
Wanneer een fabriek de productie uitbreidt door poppmachines toe te voegen, moet deze de capaciteit van het gedeelde transportsysteem opnieuw beoordelen. Meer popcapaciteit kan het volume verhogen dat de overdrachtsstage binnenkomt, dus de transportband en stroomafwaartse apparatuur moeten mogelijk als onderdeel van dezelfde upgrade worden beoordeeld.
Een productielijn moet worden geëvalueerd als een verbonden systeem, niet simpelweg als een verzameling machines met individuele capaciteitscijfers.
Na het poppen heeft popcorn mogelijk koeling en scheiding nodig voordat deze wordt gecoat of verpakt. Als deze fase de binnenkomende productstroom niet kan verwerken, kan popcorn zich stroomopwaarts ophopen en het popproces vertragen.
De koelprestaties zijn afhankelijk van het product, de procesomstandigheden, de apparatuurconfiguratie en de vereiste output. De eisen voor filtering en scheiding zijn ook belangrijk omdat niet-gepopte maïskorrels, kleine fragmenten en ander ongewenst materiaal mogelijk moeten worden verwijderd voordat het product verder gaat.
Fabrikanten moeten de hoeveelheid popcorn controleren die de koelfase binnenkomt en verlaat over dezelfde periode. Ze moeten ook observeren of het product wacht op koeling, of de scheidingsresultaten consistent blijven en of reiniging of onderhoud de normale werking onderbreekt.
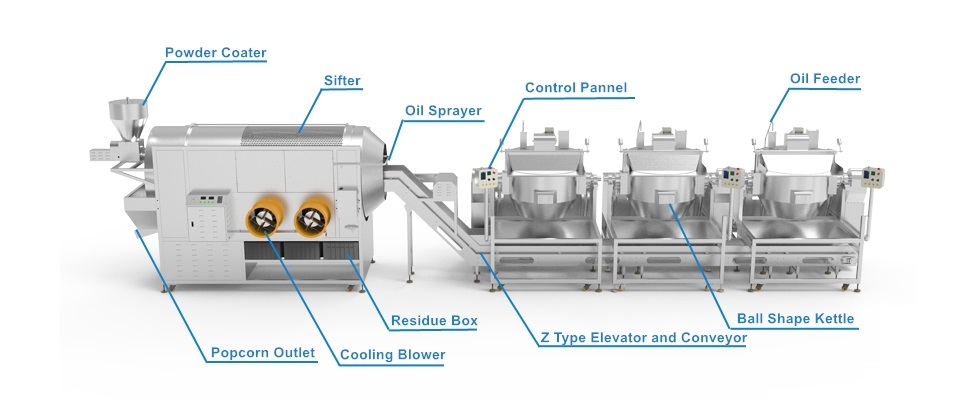
De afbeelding illustreert hoe koel-, transport-, zeef- en popapparatuur samenwerken. Als de koel- of filterfase de stroomopwaartse output niet aankan, moet mogelijk de hele lijn worden vertraagd, zelfs wanneer de popapparatuur zelf normaal werkt.
Voor fabrieken die een productielijn evalueren die koeling en productoverdracht omvat, is XFD's semi-automatische popcornproductie- en koellijn één configuratie om te bekijken. De productpagina beschrijft een modulaire opstelling die kan worden uitgebreid met extra popmachines op basis van de productiebehoeften.
Coaten kan de beperkende fase worden wanneer het recept meer procestijd vereist dan de popapparatuur toelaat, of wanneer de coatmethode niet bij het product past. Karamelpopcorn kan bijvoorbeeld een ander verwarmings- en mengproces vereisen dan popcorn gecoat met droog kruidenpoeder.
Andere mogelijke oorzaken zijn inconsistente ingrediënteninvoer, ongelijkmatige coatingverdeling, overmatige productophoping en reinigings- of omsteltijd tussen smaken. Een fabriek die meerdere variaties maakt, moet niet alleen de tijd meten die wordt besteed aan het verwerken van elke batch, maar ook de tijd die nodig is om van recept te wisselen en de apparatuur te reinigen.
De juiste oplossing hangt af van het coatproces. Een droog kruidensysteem is niet automatisch geschikt voor het koken van een plakkerige karamelcoating, en een machine ontworpen voor het ene recept levert mogelijk niet dezelfde doorvoer met een ander. De ingrediënten, de mengactie, de verwarmingsvereisten, de reinigingsmethode en de doeloutput moeten allemaal in overweging worden genomen.
XFD's popcornproductie- en coatlijn combineert poppen, transporteren, koelen en filteren, en poedercoatapparatuur in één configuratie. Fabrikanten kunnen de vermelde componenten als uitgangspunt gebruiken bij het beoordelen waar coating of productoverdracht de output kan beperken.
Verpakking is een veelvoorkomende bron van vertragingen in de productie omdat het afgewerkte product pas kan worden verzonden nadat het is gevuld, geseald en voorbereid volgens het vereiste formaat. Als de verpakkingsmachine minder kilogram per uur verwerkt dan de stroomopwaartse lijn produceert, kan popcorn zich voor het inpakken ophopen.
De verpakkingssnelheid moet worden geëvalueerd in de context van zakformaat en vulgewicht. Het aantal verpakkingen per minuut van een machine kan niet direct worden vergeleken met het aantal kilogram per uur van een andere machine, tenzij het verpakkingsgewicht en de operationele uitgangspunten bekend zijn.
Fabrikanten moeten het daadwerkelijke aantal acceptabele verpakkingen geproduceerd per minuut, de vulnauwkeurigheid, de sealkwaliteit, de foliebipvulktijd en het aantal afgekeurde verpakkingen controleren. Productophoping kan ook onthullen of het verpakkingssysteem met tussenpozen stopt terwijl de rest van de lijn blijft werken.
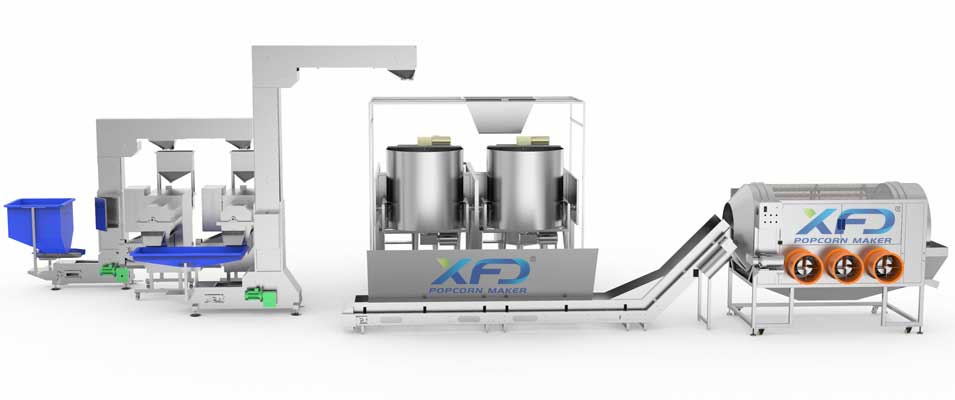
Voor fabrieken die productie en inpakken moeten coördineren, is XFD's volautomatische popcornproductie- en verpakkingslijn is ontworpen voor fabriekstoepassingen. De productpagina vermeldt een productiecapaciteit van ongeveer 100–160 kg/u voor de opgegeven configuratie. De daadwerkelijke doorvoer hangt af van het product, de bedrijfsomstandigheden en de gekozen opstelling.
Voordat u de upstream capaciteit vergroot, moet u controleren of het verpakkingssysteem de verwachte eindproductie aankan. Anders investeert de fabriek mogelijk in extra poepcapaciteit zonder een overeenkomstige toename van het verpakte product te bereiken.
De meest effectieve methode is om de prestaties van elke fase over dezelfde bedrijfsperiode te meten. Alleen kijken naar de nominale capaciteit van één machine kan misleidend zijn, omdat de werkelijke lijncapaciteit wordt beïnvloed door wachttijden, omsteltijden, reiniging, materiaaltoevoer en afgekeurd product.
Start met een productieoverzicht dat de volgende indicatoren bevat:
Een eenvoudig voorbeeld illustreert dit principe. Als de poopfase 100 kg/u produceert, de koelfase 90 kg/u kan verwerken en de verpakking 75 kg/u aankan onder dezelfde product- en bedrijfsomstandigheden, kan de verpakking de uiteindelijke productie beperken tot ongeveer 75 kg/u voordat rekening wordt gehouden met extra stilstand en verliezen.
Deze cijfers zijn illustratief en vormen geen XFD-productspecificaties. In een echte fabriek moeten metingen worden uitgevoerd over vergelijkbare perioden, en moeten productgewicht, recept en outputdefinities consistent zijn over de verschillende fasen heen.
De langzaamste fase is niet altijd het enige probleem. Een lijn kan tijdelijke knelpunten hebben die worden veroorzaakt door omsteltijden, onregelmatige toevoer of apparatuurstops. Het beoordelen van het hele proces gedurende een volledige productiedienst helpt om een blijvende capaciteitsbeperking te onderscheiden van een tijdelijke onderbreking.
Het verminderen van knelpunten vereist niet altijd het vervangen van de hele lijn. De juiste respons hangt ervan af of de beperking voortkomt uit onvoldoende capaciteit, instabiele werking, slechte coördinatie van apparatuur of vermijdbare stilstandtijd.
Automatisering kan helpen bij het coördineren van repetitieve handelingen en het verminderen van handmatige handelingen, maar het heft niet elke productiebeperking op. Een volledig automatische lijn heeft nog steeds de juiste evenwichtige apparatuur, geschikte ingrediënten, routinematige reiniging, onderhoud en kwaliteitscontroles nodig.
Bij het plannen van een nieuwe installatie moeten fabrikanten de leverancier voorzien van de doeloutput in kg/h, productvariëteiten, coatingrecepten, verpakkingsformaat, beschikbare vloeroppervlakte, stroomvoorziening en verwacht bedrijfsschema. Deze informatie maakt het gemakkelijker om het hele productieproces te beoordelen in plaats van apparatuur te selecteren op basis van één enkel capaciteitscijfer.
Het doel is niet simpelweg om de snelste pofmachine te kopen. Het is om een productieproces op te bouwen waarin poffen, overdragen, koelen, coaten en verpakken samen kunnen werken in een praktisch en duurzaam tempo.
Bij het beoordelen van een voorgestelde lijn moeten fabrikanten de verwachte output van de complete configuratie bevestigen met behulp van hun beoogde popcornsoort en coatingproces. Ze moeten ook controleren welke apparatuur is inbegrepen, hoe het product zich tussen de fasen verplaatst, welk verpakkingsformaat wordt ondersteund en welke operationele uitgangspunten van toepassing zijn op de opgegeven capaciteit.
Deel voor een bestaande fabriek actuele productiegegevens en leg uit waar het product zich ophoopt of waar machines stationair draaien. Geef voor een nieuwe fabriek de geplande output, het productassortiment, de beschikbare nutsvoorzieningen en de toekomstige uitbreidingsvereisten op. Hierdoor kan de apparatuurconfiguratie worden beoordeeld aan de hand van het echte productiedoel.
Waar komen productieknelpunten gewoonlijk voor in een geautomatiseerde popcornproductielijn?
Ze komen vaak voor bij het poffen, de ingrediëntentoevoer, het transporteren, koelen en filteren, coaten of verpakken. Het werkelijke knelpunt is de fase die de stroom van acceptabel eindproduct onder de bedrijfsomstandigheden van de fabriek beperkt.
Hoe kan een fabriek het knelpunt in een popcornproductielijn identificeren?
Meet de werkelijke doorvoer in elke fase over dezelfde periode, registreer stilstandtijd en wachttijd en observeer waar popcorn zich ophoopt. Vergelijk de gegevens met behulp van consistente product- en outputdefinities voordat u beslist welke fase verbetering behoeft.
Kan een popcornmachine met een hogere capaciteit alle productieknelpunten oplossen?
Nee. Het verhogen van de pofcapaciteit verbetert de totale output mogelijk niet als het transporteren, koelen, coaten of verpakken het extra product niet aankan. De volledige lijn moet worden geëvalueerd voordat de capaciteit van één fase wordt verhoogd.
Waarom hoopt popcorn zich op voor de verpakkingsmachine?
Accumulatie kan optreden wanneer de verpakkingsfase het product langzamer verwerkt dan de stroomopwaartse lijn aanvoert. Vulwatersnelheid, zakformaat, sealtyprestaties, folievervanging, afgekeurde verpakkingen en machinestoringen moeten worden gecontroleerd.
Hoe beïnvloedt koelapparatuur de industriële popcornproductiecapaciteit?
Als koeling en filtratie de inkomende productstroom niet kunnen verwerken, kan popcorn tussen fasen wachten en stroomopwaartse apparatuur dwingen te vertragen. Het koelsysteem moet worden beoordeeld op het product, procesvereisten en de werkelijke lijncapaciteit.
Welke informatie moet een fabrikant verstrekken bij het kiezen van een geautomatiseerde popcornproductielijn?
Geef de doeloutput in kg/h, popcornvariëteiten, coatingrecepten, verpakkingsformaat, fabriekslay-out, beschikbare stroomvoorziening, bedrijfsschema en eventuele bestaande productiegegevens op. Deze details helpen de leverancier om een configuratie voor het complete proces te evalueren.
 No.58 TongMing Road,TongAn District,XiaMen City,FuJian Province
 +86-592-5701935
als u geïnteresseerd bent in een xfd-product, laat ons een bericht achter, we zullen u spoedig antwoorden.
Copyright © 2012-2026 XFD XIAMEN MACHINERY TECHNOLOGY LTD..Alle rechten voorbehouden.
 Nederlands
 English
 Deutsch
 русский
 español
 português
 العربية
 हिंदी


